


Õige meetod, õige pistikühendus
Komponentide kaitse õnnestub nii – õige meetod, õige pistikühendus
Elektroonikatööstus on muutumas: olgu tegemist autotööstuse, päikese- ja tuuleenergia või tööstusautomaatikaga – elektrifitseerimine toimub kõigis valdkondades. Võrgustumise pideva suurenemisega on viimastel aastatel kasvanud ka elektroonikarikke arv – Center for Automotive Researchi andmetel koguni 29%. Sõltuvalt eeldatavatest keskkonnamõjudest on seetõttu vaja elektroonikakomponentide kaitset. Selle abil saab elektroonikat usaldusväärselt kaitsta – selleks vajavad kasutajad aga ka vastavat valamisega ühilduvat ühenduslahendust.
Komponentide kaitsemeetodite kasvav vajadus
Erinevad meetodid kaitsevad elektroonilisi komponente löökide, vibratsiooni, niiskuse, mustuse, kõrge temperatuuri, pikaajaliste temperatuurikõikumiste ja nendest tulenevate kahjustuste eest. Komponentide kaitse võib seega oluliselt kaasa aidata lõpptoodete kasutusaja, töökindluse ja usaldusväärsuse parandamisele.
Sel põhjusel kasutatakse komponentide kaitsemeetodeid juba paljudes rakendustes regulaarselt: e-liikuvus, tööstusautomaatika, raudteerakendused, meditsiinitehnika, tuule- ja päikeseenergia, sideelektroonika, põllumajandus ja kodumasinad – elektroonikat kasutatakse tänapäeval peaaegu kõikjal. Sellega seoses on üha suuremaks väljakutseks kasvav miniaturiseerimise trend. Elektroonika muutub üha väiksemaks ja nõuab erinevaid kaitsemeetmeid, et suurendada uuesti rändeteekondi ja kõrvaldada õhuteekondi. Seetõttu valitakse komponentide
koormuse ja kasutusolukorra järgi erinevate meetodite vahel: potting-valamine, konformne katmine ja kuumsulatusvormimine on neist kõige populaarsemad.
Sel põhjusel kasutatakse komponentide kaitsemeetodeid juba paljudes rakendustes regulaarselt: e-liikuvus, tööstusautomaatika, raudteerakendused, meditsiinitehnika, tuule- ja päikeseenergia, sideelektroonika, põllumajandus ja kodumasinad – elektroonikat kasutatakse tänapäeval peaaegu kõikjal. Sellega seoses on üha suuremaks väljakutseks kasvav miniaturiseerimise trend. Elektroonika muutub üha väiksemaks ja nõuab erinevaid kaitsemeetmeid, et suurendada uuesti rändeteekondi ja kõrvaldada õhuteekondi. Seetõttu valitakse komponentide
koormuse ja kasutusolukorra järgi erinevate meetodite vahel: potting-valamine, konformne katmine ja kuumsulatusvormimine on neist kõige populaarsemad.
Konkreetsed küsimused?

Me aitame teid hea meelega, kui teil on küsimusi. Võtke meiega lihtsalt ühendust!
Kontaktivormi juurde »
Kontaktivormi juurde »
Komponentide kaitseviis: valamine

Väga sageli kasutatakse ühe- ja kahekomponentsed valumassid, nn potting-kompaundid. Kahekomponentsete valumasside puhul segatakse vaik ja kõvend vastavas segamissuhtes spetsiaalse seadme abil ning valatakse standardjuhul staatilise segamistoru kaudu õõnsusesse. Seega on see külmvalamine vormimata protsess ja vajab korpust, kuhu valumass valatakse.
Potting-valamine pakub palju eeliseid: see tagab mitte ainult suurepärase elektrilise isolatsiooni, kõrge soojusjuhtivuse ning vibratsiooni- ja löögikindluse, vaid on ka kemikaalide-, niiskuse-, termilise šoki- ja tsüklikindlusega, kaitseb elektroonikat tolmu ja niiskuse eest ning omab lisaks leegiaeglustavaid omadusi.
Standardina kasutatakse vastavalt konkreetsetele nõuetele epoksiid-, polüuretaan- ja silikoonvaike. Need kõik erinevad omaduste poolest (tabel 1).
Potting-valamine pakub palju eeliseid: see tagab mitte ainult suurepärase elektrilise isolatsiooni, kõrge soojusjuhtivuse ning vibratsiooni- ja löögikindluse, vaid on ka kemikaalide-, niiskuse-, termilise šoki- ja tsüklikindlusega, kaitseb elektroonikat tolmu ja niiskuse eest ning omab lisaks leegiaeglustavaid omadusi.
Standardina kasutatakse vastavalt konkreetsetele nõuetele epoksiid-, polüuretaan- ja silikoonvaike. Need kõik erinevad omaduste poolest (tabel 1).
Lisaks nimetatud materjalidele on olemas ka spetsiaalsed valumaterjalid ja valukõvad. Neid kasutatakse aga ainult äärmuslikes tingimustes. Näiteks kaitsevad need vastavalt ATEX-nõuetele plahvatuste eest, takistades süüteallika, põlevate ainete ja hapniku keemilist reaktsiooni. Lisaks võimaldavad need elektrilist isolatsiooni kõrgepinge vastu (kuni 30 kV/mm), kaitsevad ülekuumenemise eest osalise soojuse tekke korral ning pakuvad kaitseklassiga IP68 kaitset tolmu ja püsiva vee alla jäämise vastu.
Valamine pakub kasutajale palju võimalusi. Tüüpilised tooted, mille puhul seda meetodit kasutatakse, on akupakid, võimsus- ja juhtelektroonika, laadijad, plahvatuskindlad elektroonikaseadmed, andurid, monitorid ja ekraanid.
Valamine pakub kasutajale palju võimalusi. Tüüpilised tooted, mille puhul seda meetodit kasutatakse, on akupakid, võimsus- ja juhtelektroonika, laadijad, plahvatuskindlad elektroonikaseadmed, andurid, monitorid ja ekraanid.
Komponentide kaitse meetod: konformne katmine

Konformse kattega kaetakse trükkplaadid kas täielikult või valikuliselt. Valikulise katmise korral kaetakse kaitsekihiga ainult trükkplaadi vajalikud osad. Tavaliselt eristatakse kahte kattevarianti: õhukese kihi katmine tagab tänu kiirele kõvenemisele ja sobivale viskoossusele tootmisprotsesside suure majandusliku efektiivsuse. Paksukihiline katmine tagab aga eriti kõrge servade ja pindade kaitse, mis kaitseb elektroonilisi komponente eelkõige äärmusliku niiskuse eest. Mõlemal juhul moodustavad konformsed kattekihid pärast kuivamist vaid 30–2000 µm paksuse kihi. Seega on elektroonilist komponenti võimalik paigaldada ka piiratud ruumitingimustes. Kaitsevärvide erineva viskoossuse
ja seega erineva voolavuse tõttu kasutatakse komplekteeritud elektroonilistel komponentidel sageli DAM & FILL põhimõtet. Siin luuakse tiksotroopse kaitsevärviga „Dam“ (eesti keeles „tamm“), näiteks komponentide ümber, mida ei tohi valada, näiteks pistikühenduste ümber. Ülejäänud komponendid kastetakse seejärel madala viskoossusega kaitsevärviga („Fill”, eesti keeles „täitmine”). Konformse
katte jaoks kasutatakse erinevaid polümeermaterjale. Nii saavad kasutajad valida muu hulgas silikoonipõhiste ja UV-võrgustuvate toodete vahel. Esimesed sobivad oma laia temperatuurivahemiku tõttu (-40 °C kuni +200 °C) suurepäraselt rasketesse kasutustingimustesse, nagu lennunduses ja kosmosetööstuses või avamerel. Viimased koosnevad akrülaatidest ja polüuretaanidest või nende kahe materjali hübriididest. Need eristuvad eelkõige selle poolest, et nad kõvenevad UV-kiirguse mõjul väga kiiresti ja omavad väga head termilist šokikindlust. Konformse
katte rakendusvaldkonnad on mitmekesised ja ulatuvad autotööstusest raudteetehnikani, anduritest tööstuselektroonikani, meditsiinitehnikani ning eespool mainitud avamere tuuleenergia ja lennundus- ja kosmosetehnikani.
ja seega erineva voolavuse tõttu kasutatakse komplekteeritud elektroonilistel komponentidel sageli DAM & FILL põhimõtet. Siin luuakse tiksotroopse kaitsevärviga „Dam“ (eesti keeles „tamm“), näiteks komponentide ümber, mida ei tohi valada, näiteks pistikühenduste ümber. Ülejäänud komponendid kastetakse seejärel madala viskoossusega kaitsevärviga („Fill”, eesti keeles „täitmine”). Konformse
katte jaoks kasutatakse erinevaid polümeermaterjale. Nii saavad kasutajad valida muu hulgas silikoonipõhiste ja UV-võrgustuvate toodete vahel. Esimesed sobivad oma laia temperatuurivahemiku tõttu (-40 °C kuni +200 °C) suurepäraselt rasketesse kasutustingimustesse, nagu lennunduses ja kosmosetööstuses või avamerel. Viimased koosnevad akrülaatidest ja polüuretaanidest või nende kahe materjali hübriididest. Need eristuvad eelkõige selle poolest, et nad kõvenevad UV-kiirguse mõjul väga kiiresti ja omavad väga head termilist šokikindlust. Konformse
katte rakendusvaldkonnad on mitmekesised ja ulatuvad autotööstusest raudteetehnikani, anduritest tööstuselektroonikani, meditsiinitehnikani ning eespool mainitud avamere tuuleenergia ja lennundus- ja kosmosetehnikani.
Komponentide kaitsemeetod: kuumsulatusvormimine

Hotmelt-vormimine on valamisprotsessi erivorm. Selle meetodi puhul ümbritsetakse komponent ühe tööetapiga materjaliga, mille tulemusel tekib korpuse struktuur ja komponent saab samal ajal kaitse. Elektroonika ei saa seejuures kahjustada, kuna madala viskoossusega termoplastilised materjalid on töötlemistemperatuurilt madalad ja neid töödeldakse tavalisest plastist süstimisest oluliselt madalama süstimisrõhuga. See säästab ühelt poolt komponente, laseb samal ajal termoplastidel kiiresti kõveneda ja muudab protsessi suhteliselt odavaks.
Madalsurve-süstimine võimaldab seega isegi tundlikke komponente, nagu kontaktid, andurid, trükkplaadid ja mähised, keskkonnasõbralikult ümbritseda, kokku liimida või IP68-standardile vastavalt tihendada, kaitstes neid seeläbi ka kõige tugevamate koormuste eest.
Üks välismõjudest tugevalt mõjutatud sektor on näiteks põllumajandus. Masinad on seal igapäevaselt erinevate ilmastikutingimuste mõju all. Elektroonika kaitsmiseks sobib kuumsulatusvormimine ideaalselt: see kaitseb usaldusväärselt ja pikaajaliselt niiskuse, temperatuurikõikumiste, korrosiooni ja vibratsiooni eest.
Madalsurve-süstimine võimaldab seega isegi tundlikke komponente, nagu kontaktid, andurid, trükkplaadid ja mähised, keskkonnasõbralikult ümbritseda, kokku liimida või IP68-standardile vastavalt tihendada, kaitstes neid seeläbi ka kõige tugevamate koormuste eest.
Üks välismõjudest tugevalt mõjutatud sektor on näiteks põllumajandus. Masinad on seal igapäevaselt erinevate ilmastikutingimuste mõju all. Elektroonika kaitsmiseks sobib kuumsulatusvormimine ideaalselt: see kaitseb usaldusväärselt ja pikaajaliselt niiskuse, temperatuurikõikumiste, korrosiooni ja vibratsiooni eest.
Kokkuvõte

Potting, konformne katmine või kuumsulatusvormimine: milline komponentide kaitseviis on kõige sobivam, sõltub alati elektroonika konkreetse kasutusvaldkonna ja sellega seotud nõuetest. Ühtset lahendust kõigile juhtudele ei ole olemas.
Pistikühenduste probleemid

Äärmuslikud temperatuurid, mustus ja niiskus, keemiline või mehaaniline koormus: sobiva komponentide kaitsemeetodiga on elektroonika kaitstud peaaegu iga välise mõju eest. Siiski tuleb arvestada ühe asjaoluga: valamine on võimalik ainult siis, kui kasutatavad materjalid ei piira paigaldatud komponentide funktsionaalsust. Selleks on vaja ka vastavat valamisega ühilduvat ühenduslahendust – tavaliste trükkplaatide pistikühenduste kasutamine on seega välistatud. Põhjuseks on enamasti kaheosaline vedru-nuga-kontakttehnoloogia, mille puhul valamismass võib tungida haavatavasse pistikualasse ja seega takistada kontakti.
Seetõttu tuleb tavapäraste pistikühenduste puhul kontaktpiirkond enne valamist Dam & Fill-meetodiga tihendada, et vältida valamismassi mõju (joonis 2). Siin on oluline, et valamismass kontaktpiirkonnas ei kahjustaks ühelt poolt kontaktpunkte ja katkestaks seega signaaliülekannet. Teisalt pärsiks see vedru relaksatsiooniomadusi.
Et valamine oleks siiski võimalik ja tagada vajalik töökindlus, on soovitatav valida üheosaline ühenduslahendus, st pistikühendus, mis ei vaja tavapärast pistikupesa. Sellise üheosalise pistikuga on valumassi sissetungimine kontaktpiirkonda võimatu.
Seetõttu tuleb tavapäraste pistikühenduste puhul kontaktpiirkond enne valamist Dam & Fill-meetodiga tihendada, et vältida valamismassi mõju (joonis 2). Siin on oluline, et valamismass kontaktpiirkonnas ei kahjustaks ühelt poolt kontaktpunkte ja katkestaks seega signaaliülekannet. Teisalt pärsiks see vedru relaksatsiooniomadusi.
Et valamine oleks siiski võimalik ja tagada vajalik töökindlus, on soovitatav valida üheosaline ühenduslahendus, st pistikühendus, mis ei vaja tavapärast pistikupesa. Sellise üheosalise pistikuga on valumassi sissetungimine kontaktpiirkonda võimatu.
Survetehnika kui eelistatud ühendusmeetod
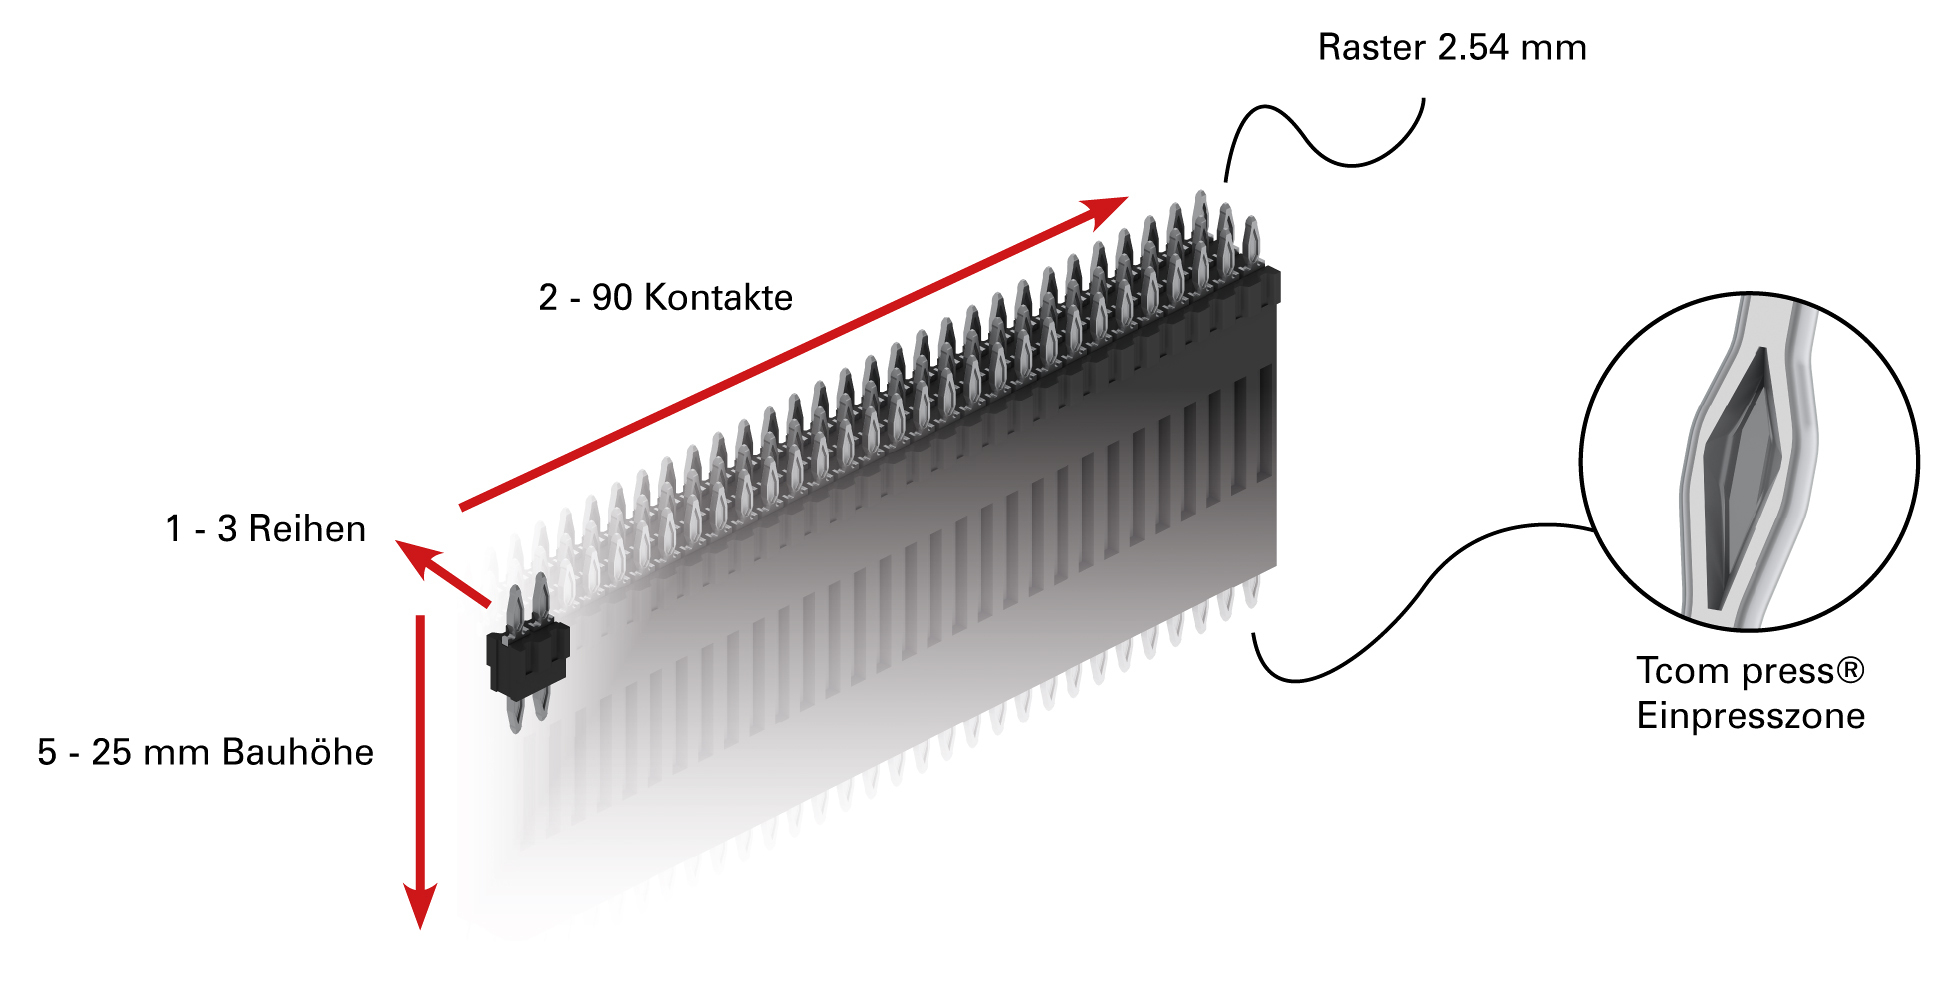
Seega tagavad üheosalised pistikühendused nendele materjalidele vajaliku IP-kaitseklassi, mis võimaldab valamist – ja seeläbi püsivat ning vastupidavat ühenduslahendust. Kuid ka ühendustehnika valik mängib siin olulist rolli. Kahepoolsete pressimisalade abil muutub ühenduskoht vaskmuhvi ja pressimisala vahelise külmkeevituse tõttu gaasikindlaks ning moodustab seega valatava ühenduse kahe trükkplaadi vahel, mis on praktikas juba miljardite kordade jooksul oma väärtust tõestanud.
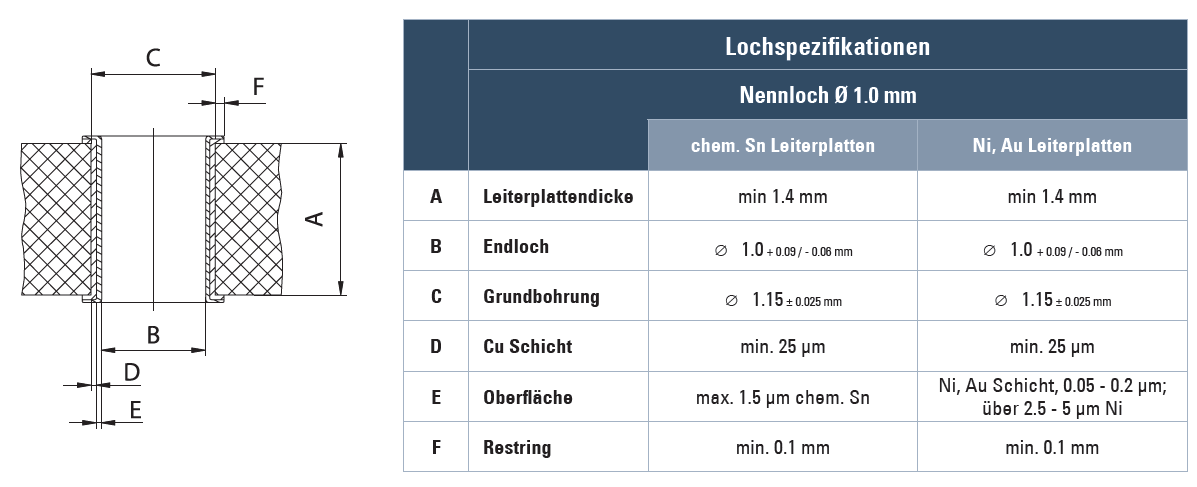
Selle gaasikindla ühenduse tagamiseks on aga hädavajalik teostada läbiviigud vastavalt ept-spetsifikatsioonile:
Pistikupesa puudumise tõttu suudab pistikühendus koos sissepressimistehnikaga seega taluda ka kuni 200 g suuruseid löökkoormusi. Samuti ei mõjuta ühendust materjali liikumised, mis tulenevad suurtest temperatuurikõikumistest, ega kahjulike gaaside mõju. Sissepressimistehnika suurendab usaldusväärsust võrreldes jootmistehnikaga mitmekordselt, kuna ei teki ei külmjootmisi ega murdunud jootekohti. Lisaks on võimalik vältida keerukaid selektiivseid jootmistöid, kalleid kaablilahendusi ja vaheosi, mille tulemusel arendajad mitte ainult säästavad ruumi trükkplaadil, vaid suudavad ka kulusid vähendada kuni 50 protsendi võrra.
Ainult ühe komponendiga luuakse nii mehaaniline kui ka elektriline ühendus. Eriti modulaarselt kujundatud komponentide puhul, millel on konfigureeritavad funktsioonid või erinevad jõudlustasemed, sobib sissepressimine suurepäraselt paigaldusprotsessi lõppu. Siin saab valikuliselt paigaldada erinevaid mooduleid alusplaatidele. Nii on võimalik ühe kiire tööetapi jooksul toota väga mitmekesiseid tooteid. Kuna on võimalik ka mooduli lõplik valamine, säilib elektriline ja mehaaniline ühendus usaldusväärselt.
Valamisega saavad kasutajad oma elektroonilisi mooduleid maksimaalselt kaitsta agressiivsete keskkonnamõjude eest. Kes aga kaalub oma rakenduse jaoks komponentide kaitset, peab arvestama ka sobiva pistikühenduse valikuga koos sobiva ühendustehnikaga. Üheosaline, sissepressitud ja valatud – selles kombinatsioonis on elektroonilised moodulid kaitstud (peaaegu) kõigi mõjude eest.
Ainult ühe komponendiga luuakse nii mehaaniline kui ka elektriline ühendus. Eriti modulaarselt kujundatud komponentide puhul, millel on konfigureeritavad funktsioonid või erinevad jõudlustasemed, sobib sissepressimine suurepäraselt paigaldusprotsessi lõppu. Siin saab valikuliselt paigaldada erinevaid mooduleid alusplaatidele. Nii on võimalik ühe kiire tööetapi jooksul toota väga mitmekesiseid tooteid. Kuna on võimalik ka mooduli lõplik valamine, säilib elektriline ja mehaaniline ühendus usaldusväärselt.
Valamisega saavad kasutajad oma elektroonilisi mooduleid maksimaalselt kaitsta agressiivsete keskkonnamõjude eest. Kes aga kaalub oma rakenduse jaoks komponentide kaitset, peab arvestama ka sobiva pistikühenduse valikuga koos sobiva ühendustehnikaga. Üheosaline, sissepressitud ja valatud – selles kombinatsioonis on elektroonilised moodulid kaitstud (peaaegu) kõigi mõjude eest.
Lisateave survestamistehnika kohta tasuta valges raamatus

Soovite saada veelgi põhjalikumat erialateadmist surumis tehnika kohta?
Surumis tehnika aluste kohta saadame teile meeleldi meie tasuta teabelehe:
telli teabeleht »
Surumis tehnika aluste kohta saadame teile meeleldi meie tasuta teabelehe:
telli teabeleht »
Sobiv surutüüpi pistikühendus

flexilink b-t-b
Meie flexilink b-t-b pistikühendus vastab täpselt nendele vastupidavuse ja töökindluse nõuetele ning on saadaval ka tõestatud sissepressimistehnoloogias.
Lisateavet toote kohta leiate siit:
Flexilink »
Meie flexilink b-t-b pistikühendus vastab täpselt nendele vastupidavuse ja töökindluse nõuetele ning on saadaval ka tõestatud sissepressimistehnoloogias.
Lisateavet toote kohta leiate siit:
Flexilink »

Kas on veel küsimusi?
Siis võtke meiega ühendust!
Pöörduge meile vormi
kaudu +49 8861 2501 0
sales@ept.de
Siis võtke meiega ühendust!
Pöörduge meile vormi
kaudu +49 8861 2501 0
sales@ept.de